
پیچ و مهره
پیچ و مهره پر مصرف ترین نوع اتصال در صنعت محسوب می شود. از این اتصال در گرید های مختلف آهنی، فولادی، خشکه و استنلس استیل استفاده می شود. انواع پر کاربرد bolt and nut شامل شش گوش با حداکثر کاربری صنعتی، آلنی، متری و استاد بولت می باشد.
گروه صنعتی آژاکس مرکز استعلام قیمت و خرید پیچ و مهره بصورت دنده میلیمتری (متری) و دنده اینچی در گرید های مختلف با انواع متنوع آبکاری می باشد. سفارش ساخت انواع پیچ با داشتن نقشه فنی دقیق در این مجموعه پذیرفته می شود.
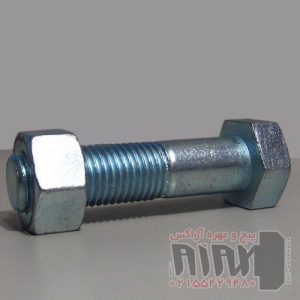
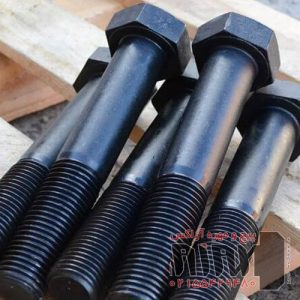
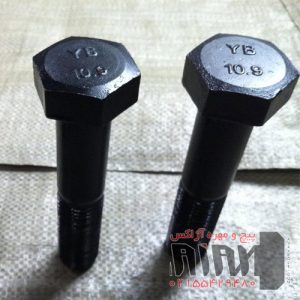
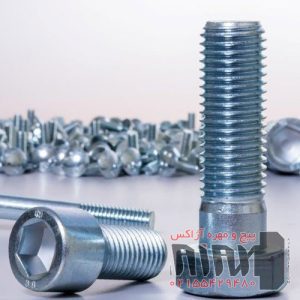
گرید و آلیاژ پیچ و مهره صنعتی
پیچ و مهره های صنعتی در گرید های آهنی، فولادی و استیل تولید می شوند. گرید های آهنی شامل کلاس 4.8 و 5.6 می باشند که نرم و چکش خوار بوده و مقاومت کششی پاینی دارند. از محبوب ترین گرید های فولادی در تولید bolt and nut گرید خشکه 8.8 است. گرید های بالاتر فولاد شامل گرید 10.9 و 12.9 هستند که اندکی ترد هستند. دو گرید محبوب استنلس استیل نیز در تولید پیچ و مهره صنعتی شامل استیل بگیر 304 و نگیر 316 می باشند.
| گرید | نوع آلیاژ | استحکام کششی (MPa) | سختی راکول | کاربرد های رایج |
|---|---|---|---|---|
| ASTM A325 | فولاد کربنی با روکش گالوانیزه | 830 | 25-34 HRC | اتصالات سازه های فلزی |
| ASTM A490 | فولاد آلیاژی با سخت کاری حرارتی | 1040 | 33-39 HRC | سازه های فولادی سنگین |
| SAE Grade 5 | فولاد متوسط با روکش زینک | 830 | 25-34 HRC | ماشین آلات صنعتی و خودرو |
| SAE Grade 8 | فولاد آلیاژی با مقاومت بالا | 1240 | 33-39 HRC | قطعات تحت تنش بالا |
| Stainless Steel 304 | آستنیتی با کروم و نیکل | 515 | ≤ 95 HRB | محیط های مرطوب و خورنده |
| Stainless Steel 316 | آستنیتی با مولیبدن، کروم و نیکل | 580 | ≤ 95 HRB | محیط های دریایی و شیمیایی |
| Class 8.8 | فولاد کربنی کوئنچ و تمپر شده | 800 | 22-32 HRC | سازه های فلزی و کاربرد های عمومی |
| Class 10.9 | فولاد آلیاژی سخت کاری شده | 1040 | 32-39 HRC | ماشین آلات سنگین و خودرو های صنعتی |
| Class 12.9 | فولاد آلیاژی با استحکام بالا | 1220 | 39-44 HRC | اتصالات حساس تحت بار شدید |
استاندارد دنده های اینچی و میلیمتری Bolt and nut
استاندارد دنده های اینچی (Unified Thread Standard یا UTS) عمدتاً در کشورهای آمریکای شمالی و صنعتی سازی های مبتنی بر سیستم امپریال مورد استفاده قرار می گیرد. در این سیستم اندازه پیچ ها بر اساس اینچ تعریف می شود و پارامتر هایی مانند قطر اسمی، تعداد دندانه در هر اینچ (TPI) و زاویه دنده (60 درجه) مشخص کننده ویژگی های فنی پیچ هستند. پیچ های اینچی با اندازه های معمولی مانند 1/4-20، 3/8-16 یا 1/2-13 شناخته می شوند که در آن عدد اول نشان دهنده قطر پیچ بر حسب اینچ و عدد دوم نشان دهنده تعداد دندانه در اینچ است. استاندارد UTS خود به دو زیرمجموعه UNC (دنده درشت) و UNF (دنده ریز) تقسیم می شود که انتخاب آن به نوع کاربرد مکانیکی بستگی دارد.
در مقابل، استاندارد دنده های میلیمتری بر اساس سیستم متریک و به طور گسترده در اروپا و آسیا استفاده می شود. در این سیستم قطر پیچ بر حسب میلیمتر و گام دنده (Pitch) نیز بر حسب میلیمتر اندازه گیری می شود. به عنوان مثال، یک پیچ M10 × 1.5 به معنای قطر اسمی 10 میلیمتر و گام دنده 1.5 میلیمتر است. زاویه دنده در سیستم میلیمتری نیز 60 درجه است ولی اندازه گیری آن پیوسته تر و برای قطعات دقیق تر مناسب تر است. دنده های میلیمتری نیز به دو دسته coarse (گام درشت) و fine (گام ریز) تقسیم می شوند. در سیستم متریک، تطابق مهره و پیچ بر اساس تلرانس های ISO انجام می شود که موجب افزایش دقت در مونتاژ صنعتی می گردد.
روش های مختلف آبکاری سطحی پیچ و مهره های فولادی
آبکاری سطحی پیچ و مهره های فولادی نقش مهمی در افزایش مقاومت به خوردگی، بهبود ظاهر و افزایش طول عمر اتصال ایفا می کند. روش گالوانیزه سرد با استفاده از لایه نازکی از روی (zinc) در دمای پایین و به روش الکترولیز انجام می شود. این روش برای مصارف سبک و محیط های خشک مناسب بوده و ضخامت لایه معمولاً 5 تا 15 میکرون است. در مقابل، گالوانیزه گرم با غوطه ور کردن قطعه در روی مذاب انجام شده و ضخامت لایه روی به 40 تا 100 میکرون می رسد. این روش دوام بالاتری دارد و برای سازه های فولادی در فضای باز و محیط های مرطوب توصیه می شود.
زاج کاری (فسفاته سطحی) نوعی عملیات شیمیایی است که باعث تشکیل لایه فسفات بر روی سطح پیچ شده و باعث بهبود چسبندگی رنگ و روانکاری در مونتاژ می شود. این روش مقاومت به خوردگی محدودی دارد و بیشتر برای کاربرد های داخلی یا همراه با رنگ مورد استفاده قرار می گیرد. داکرومات یک روش پوشش دهی پیشرفته بر پایه کروم است که به صورت فیلم نازک خاکستری نقره ای اعمال می شود و مقاومت بسیار بالایی در برابر خوردگی دارد. این پوشش فاقد هیدروژن و مناسب برای قطعات حساس به تردی هیدروژنی مانند پیچ های کلاس بالا می باشد. در ادامه مزایا و معایب هر روش ارائه شده است.
- گالوانیزه سرد: مزایا: ظاهر براق، اقتصادی، مناسب برای محیط خشک - معایب: ضخامت کم، مقاومت پایین در برابر خوردگی شدید
- گالوانیزه گرم: مزایا: ضخامت بالا، مقاومت عالی در فضای باز - معایب: تغییر ابعاد، سطح زبر و ظاهر کدر
- زاج کاری (فسفاته): مزایا: بهبود چسبندگی رنگ، کاهش اصطکاک مونتاژ - معایب: مقاومت پایین به رطوبت و خوردگی
- داکرومات: مزایا: مقاومت بالا تا 1000 ساعت در تست اسپری نمک، بدون تردی هیدروژنی - معایب: هزینه بالا، عدم قابلیت جوشکاری
تفاوت تنسایل پیچ و مهره با MBL و WLL
در مهندسی اتصال، تنسایل پیچ و مهره یا مقاومت کششی نهایی (Tensile Strength) نشان دهنده حداکثر نیروی کششی قابل تحمل قبل از شکست است و بر حسب نیوتن بیان می شود. این مقدار مستقیماً از کلاس پیچ (مانند 8.8 یا 10.9) و سطح مقطع موثر رزوه تعیین می شود. در مقابل، MBL یا حداکثر بار شکست (Minimum Breaking Load) معیاری تجربی و عددی است که مقاومت پیچ در شرایط آزمایشگاهی را نشان می دهد. MBL معمولاً نزدیک به مقدار تنسایل محاسبه شده بوده و مبنای طراحی در بارهای غیر تکراری و بحرانی است.
WLL یا حداکثر بار مجاز کاری (Working Load Limit) با اعمال ضریب اطمینان به MBL محاسبه می شود و معیار طراحی ایمن در شرایط کاری روزمره است. این ضریب معمولاً بین 4 تا 6 در نظر گرفته می شود. برای مثال، اگر MBL یک پیچ و مهره کلاس 8.8 برابر 25000 نیوتن باشد، WLL آن با ضریب اطمینان 5 برابر 5000 نیوتن خواهد بود. استفاده از WLL در طراحی باعث کاهش احتمال گسیختگی در بارهای ناگهانی یا متناوب می شود.
| کلاس پیچ | تنسایل نهایی (N) | MBL (N) | WLL با ضریب ایمنی 5 (N) |
|---|---|---|---|
| 5.6 | 39270 | 39000 | 7800 |
| 8.8 | 63720 | 63000 | 12600 |
| 10.9 | 79365 | 79000 | 15800 |
| 12.9 | 93015 | 93000 | 18600 |
محاسبات بالا براساس سطح موثر رزوه پیچ M10 برابر با 58 میلیمتر مربع انجام شده است (مطابق با استاندارد ISO 898-1).
بررسی روش ها و مراحل تولید و دنده زنی
تولید پیچ و مهره صنعتی یک فرآیند مهندسی دقیق است که کیفیت و عملکرد محصول نهایی را تضمین میکند. ابتدا میلگرد فولادی با قطر و طول مشخص بریده میشود تا ماده اولیه فراهم گردد. سپس، با استفاده از فورجینگ سرد یا گرم، شکل کلی سر پیچ یا قالب مهره ساخته میشود. فورج گرم بیشتر برای پیچهای با کلاس مقاومتی بالا کاربرد دارد زیرا ساختار فلز را متراکمتر کرده و خواص مکانیکی را بهبود میبخشد. مرحله بعدی رزوهزنی است که به دو روش غلطک زنی و براده برداری انجام میشود؛ غلطک زنی در تولید انبوه سرعت و استحکام بیشتری ارائه میدهد.
در ادامه، عملیات حرارتی شامل سختکاری و تمپرینگ اجرا میشود تا سختی و مقاومت کششی پیچ و مهره افزایش یابد و در برابر بارهای استاتیکی و دینامیکی پایدار بماند. در پایان، پوششهایی مانند گالوانیزه گرم، فسفاته یا داکرومات برای افزایش مقاومت در برابر خوردگی اعمال میشوند. فرآیند تولید با کنترل کیفیت دقیق از جمله اندازهگیری ابعاد، تست سختی و مقاومت کششی تکمیل شده و سپس محصول بستهبندی و آماده ارسال میگردد. تمامی این مراحل با رعایت استانداردهای DIN و ISO انجام میشود.
- برش میلگرد فولادی به طول و قطر مشخص
- فورجینگ سرد یا گرم برای شکلدهی سر پیچ یا مهره
- رزوهزنی با روش غلطک زنی یا براده برداری
- عملیات حرارتی برای افزایش سختی و مقاومت کششی
- آبکاری و پوشش سطحی برای جلوگیری از خوردگی
- کنترل کیفیت شامل تست ابعاد، سختی و مقاومت کششی
- بستهبندی و آمادهسازی برای ارسال
آیا پیچ و مهره هم به روش فورج گرم و هم به روش فورج سرد تولید می شوند؟
پیچ و مهره میتوانند هم به روش فورج گرم و هم فورج سرد تولید شوند. در فورج گرم، فلز در دمای بالاتر از دمای بازپخت خود (معمولاً 900 تا 1250 درجه سانتی گراد برای فولاد) شکل داده میشود. این روش برای سایزهای بزرگ و مقاطع ضخیم مناسب است. مزایای آن شامل افزایش شکلپذیری، کاهش تنشهای داخلی و کاهش ترکهای موضعی است، اما دقت ابعادی کمتر و نیاز به ماشینکاری تکمیلی دارد.
در فورج سرد، فلز در دمای محیط با پرس و قالب شکل داده میشود. این روش برای پیچ و مهرههای سایز کوچک تا متوسط کاربرد دارد. مزیت آن دقت ابعادی بالا، سطح صافتر، مقاومت سایشی بیشتر و استحکام مکانیکی بالاتر به دلیل کارسختی (Work Hardening) است، اما محدودیت سایز و شکل وجود دارد و فلز باید شکلپذیری کافی داشته باشد.
| ویژگی | فورج گرم (Hot Forging) | فورج سرد (Cold Forging) |
|---|---|---|
| دمای تولید | 900–1250°C | دمای محیط |
| سایز مناسب | بزرگ و مقاطع ضخیم | کوچک تا متوسط |
| دقت ابعادی | متوسط، نیاز به ماشین کاری تکمیلی | بالا، سطح صاف و یکنواخت |
| استحکام مکانیکی (تنسیل) | 400–800 MPa (بسته به فولاد و عملیات حرارتی) | 500–900 MPa (افزایش به دلیل کارسختی) |
| سختی سطحی | HRC 20–35 پس از عملیات حرارتی | HRC 25–40 به دلیل کارسختی |
| کاربرد صنعتی | سازههای سنگین، ماشینآلات بزرگ، صنایع نفت و گاز | تجهیزات خودرو، صنایع سبک و متوسط، اتصالات دقیق |
تفاوت کاربری، قیمت و وزن و استاندارد پیچ و مهره نیم دنده و تمام دنده در چیست؟
پیچ و مهره نیم دنده و تمام دنده از نظر کاربری، قیمت، وزن و استاندارد تفاوت های مهندسی قابل توجهی دارند. پیچ نیم دنده به دلیل داشتن قسمت صاف بدون رزوه، انتقال نیروی برشی و استحکام کششی بالاتری دارد و معمولا در سازه های سنگین و اتصالات مکانیکی حساس استفاده می شود. پیچ تمام دنده با رزوه پیوسته در طول شافت، برای اتصالات عمومی، اتصالات تنظیمی و کاربردهایی که نیاز به انعطاف در طول رزوه دارند مناسب تر است. از نظر وزن، پیچ نیم دنده به دلیل وجود بخش بدون رزوه سنگین تر است و قیمت آن نیز معمولا بیشتر از تمام دنده است. هر دو نوع مطابق با استانداردهایی مانند DIN 931 برای نیم دنده و DIN 933 برای تمام دنده تولید می شوند.
| ویژگی | پیچ و مهره نیم دنده | پیچ و مهره تمام دنده |
|---|---|---|
| کاربری | سازه های سنگین و اتصالات با بار برشی بالا | اتصالات عمومی، تنظیمی و کاربردهای سبک تر |
| وزن | بیشتر به دلیل بخش بدون رزوه | کمتر به علت رزوه کامل |
| قیمت | معمولا بالاتر به دلیل مصرف متریال بیشتر | ارزان تر به دلیل ساختار ساده تر |
| استاندارد | DIN 931 ، ISO 4014 | DIN 933 ، ISO 4017 |